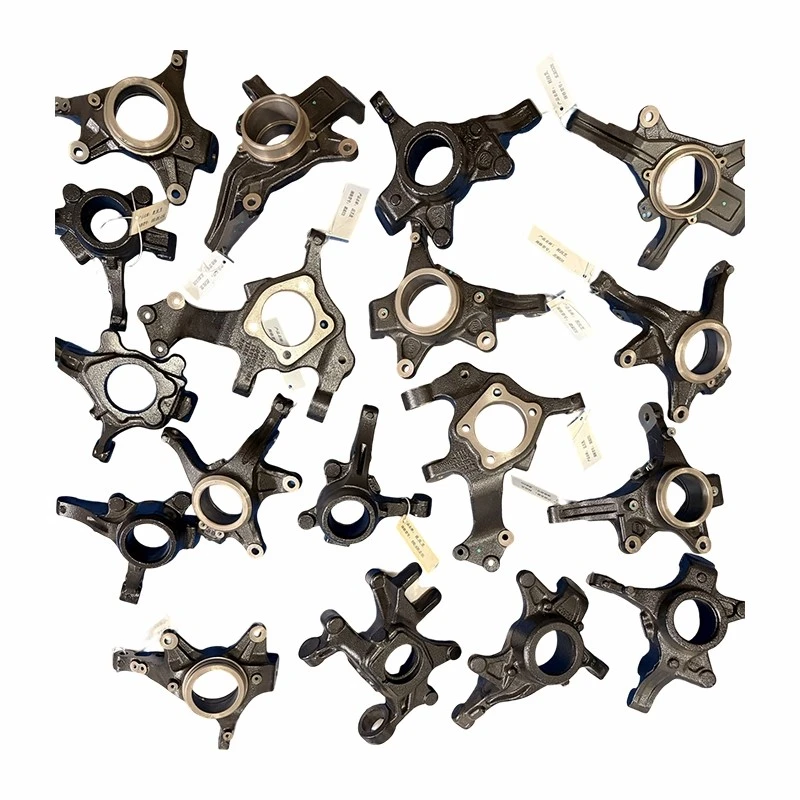
Laju penyusutan besi tuang umumnya mengacu pada manifestasi dimensi kontraksi volumetrik yang terjadi selama proses pemadatan dan pendinginan. Karena kandungan karbon dan silikon yang relatif tinggi dalam besi tuang-dan fakta bahwa pengendapan grafit memberikan tingkat "kompensasi ekspansi"-tingkat penyusutan keseluruhannya lebih rendah dibandingkan baja tuang.
Biasanya, tingkat penyusutan linier untuk pengecoran besi cor kelabu adalah sekitar **0,7% hingga 1,0%**. Besi ulet, yang memiliki struktur mikro mendekati baja, menunjukkan tingkat penyusutan yang sedikit lebih tinggi, umumnya berkisar antara **1,0% hingga 1,3%**. Nilai-nilai ini bervariasi tergantung pada faktor-faktor seperti geometri pengecoran, ketebalan dinding, dan kondisi pendinginan.
Dalam produksi, laju penyusutan bukanlah nilai tetap melainkan parameter desain yang harus disesuaikan berdasarkan proses pengecoran tertentu. Misalnya, coran-berdinding tebal mendingin lebih lambat, sehingga menghasilkan penyusutan yang relatif stabil; sebaliknya, coran berdinding tipis-mendingin dengan cepat dan rentan terhadap konsentrasi penyusutan lokal, sehingga memerlukan penyertaan tunjangan penyusutan dalam desain cetakan sebagai kompensasinya.
Faktor-faktor seperti suhu penuangan, perlakuan inokulasi, dan laju pendinginan semuanya mempengaruhi perilaku penyusutan. Pengendalian yang tidak tepat dapat menyebabkan cacat seperti penyusutan rongga atau porositas. Akibatnya, selama tahap desain pengecoran, laju penyusutan berfungsi sebagai dasar penting untuk menentukan dimensi pola dan merancang sistem pengumpanan.